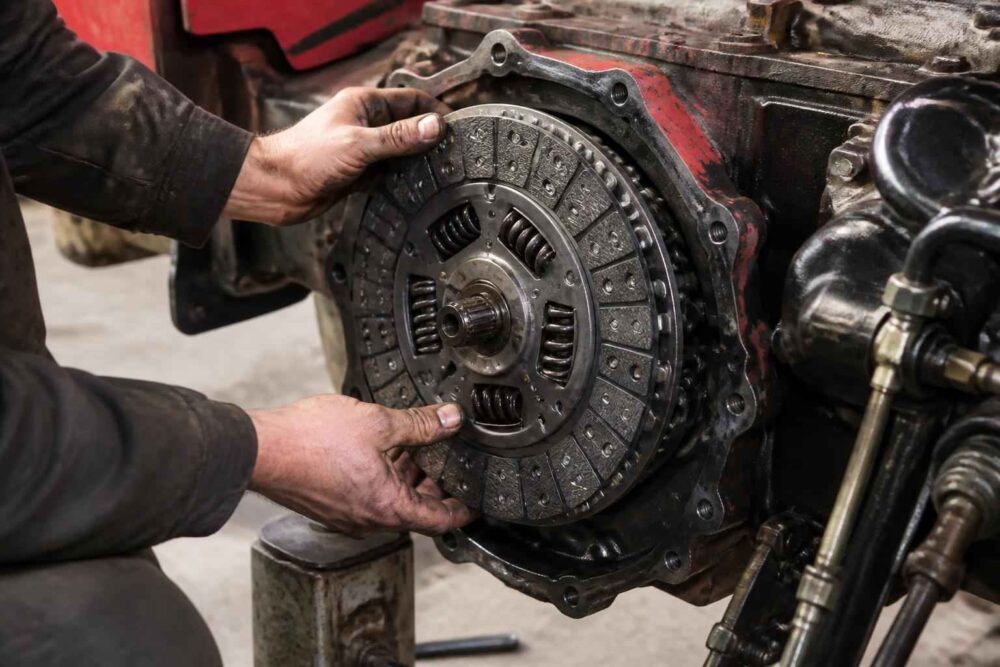
Sprzęgło w Ursusie C-360 pracuje jako układ współpracujących elementów. Tarcza pierwszego i drugiego stopnia, docisk, łożysko, wałek oraz koło zamachowe muszą być nie tylko sprawne, ale też prawidłowo ustawione względem siebie. Błąd popełniony przy składaniu może oznaczać szarpanie, zgrzyt przy zmianie biegów albo brak pełnego rozłączenia napędu WOM.
Jeżeli zastanawiasz się, jak złożyć sprzęgło C-360, najważniejsza jest kolejność pracy i kontrola przed zsunięciem połówek ciągnika. Sam montaż nie polega na przypadkowym przykręceniu tarcz i docisku. Trzeba sprawdzić zgodność części, orientację tarcz, centrowanie oraz swobodę ruchu elementów. Przy braku stabilnego oprzyrządowania do rozpoławiania bezpieczniej zlecić tę pracę mechanikowi.
Dlaczego prawidłowy montaż sprzęgła C-360 ma znaczenie?
Sprzęgło dwustopniowe Ursus C-360 rozłącza napęd jazdy oraz napęd wałka odbioru mocy. Pierwszy stopień odpowiada za odłączenie skrzyni biegów, a drugi pozwala zatrzymać WOM przy pracującym silniku. Dlatego ciągnik może pozornie ruszać i zmieniać biegi, a mimo to mieć problem z pracą drugiego stopnia.
Źle założona tarcza może ocierać piastą o docisk lub koło zamachowe. Brak centrowania utrudnia wsunięcie wałka podczas składania połówek, a dokręcanie ich śrubami może uszkodzić tarczę, łożysko lub obudowę. Z kolei nadmiar smaru na wielowypuście może zostać wyrzucony na okładziny cierne i spowodować poślizg.
Najważniejsza zasada: połówki ciągnika powinny zsunąć się osiowo, bez używania śrub jako „ściągacza”. Jeżeli trzeba je dociągać nakrętkami lub śrubami, wałek najczęściej nie jest wycentrowany albo tarcza została założona niezgodnie z konstrukcją danego zestawu.
Samodzielny montaż jest możliwy przy odpowiednim doświadczeniu, podnośniku, podporach i miejscu, w którym ciągnik pozostanie stabilny. Praca pod rozpołowionym ciągnikiem bez mechanicznego zabezpieczenia przed przesunięciem lub opadnięciem stwarza realne zagrożenie. Nie wystarczy unieruchomić kół klinami.
Przygotowanie narzędzi, części i miejsca pracy
Przed rozebraniem starego sprzęgła warto zrobić zdjęcia ułożenia tarcz, łapek i elementów regulacyjnych. Nie zastąpi to instrukcji, ale ułatwi porównanie, gdy na nowych częściach brakuje czytelnych oznaczeń. Najlepiej przygotować cały zestaw montażowy od jednego, sprawdzonego dostawcy zamiast łączyć przypadkową tarczę z innym dociskiem.
Do typowych prac potrzebne są:
- trzpień centrujący dobrany do piasty tarczy lub stary wałek sprzęgłowy;
- klucze nasadowe, w tym rozmiar dopasowany do śrub docisku, często 17 mm;
- klucz dynamometryczny z aktualną kontrolą działania;
- szczotka druciana, skrobak i środek do odtłuszczania;
- rękawice, okulary ochronne, mocne podpory i urządzenie do bezpiecznego podparcia ciągnika;
- cienka warstwa smaru przeznaczonego do wielowypustów.
Stanowisko powinno mieć równą, twardą nawierzchnię, dobre oświetlenie i wystarczająco dużo miejsca na odsunięcie jednej części ciągnika. Hamulec i kliny są dodatkiem, nie zamiennikiem podpór. Przed rozpoczęciem pracy trzeba odłączyć akumulator, zabezpieczyć ciągnik przed przypadkowym uruchomieniem i upewnić się, że podnośnik nie utraci stabilności po rozdzieleniu ciągnika.
Sprawdź także sam zestaw. Tarcze nie mogą mieć pękniętych okładzin, odkształconej blachy ani luźnych sprężyn tłumiących. Piasta powinna przechodzić po właściwym wielowypuście bez zacięć. Docisk nie może mieć wyraźnych śladów przegrzania, pęknięć ani nierówno pracujących łapek. Jeżeli koło zamachowe jest mocno rowkowane lub ma ślady przegrzania, wymiana samych tarcz może nie rozwiązać problemu.
Wymiana łożyska oporowego C-360 przy okazji montażu jest zwykle rozsądnym rozwiązaniem, jeśli stare łożysko hałasuje, ma wyczuwalny luz lub obraca się nierówno. Dostęp do niego po złożeniu jest ograniczony, więc pozostawienie zużytego elementu może szybko wymusić kolejne rozpoławianie.
Jak rozpoznać stronę tarczy i przygotować elementy?
Właściwa orientacja tarczy jest jednym z najczęstszych problemów przy montażu. Nie należy kierować się wyłącznie tym, że „wystająca część piasty zawsze idzie w jedną stronę”. W różnych zestawach konstrukcja piasty, sprężyn i odsadzenia może się różnić. Najpierw trzeba odczytać oznaczenia typu „flywheel side”, „gearbox side”, „engine side” albo podobne. Jeśli ich nie ma, porównaj nową tarczę ze starą i sprawdź katalog części dla konkretnej wersji sprzęgła.
Praktyczna kontrola polega na przyłożeniu tarczy do koła zamachowego i docisku na sucho, bez dokręcania. Piasta nie może dotykać powierzchni docisku ani śrub. Trzeba też sprawdzić, czy element tłumiący nie koliduje z kołem zamachowym. Jeżeli po obróceniu tarczy pojawia się inna odległość piasty od powierzchni ciernej, właśnie ta różnica może wskazać prawidłową stronę, ale ostateczne potwierdzenie powinno pochodzić z oznaczeń lub dokumentacji zestawu.
W przypadku dwóch tarcz nie zakładaj, że są identyczne. Tarcza I i II stopnia mogą mieć inną piastę, liczbę frezów, grubość lub sposób współpracy z dociskiem. Sama średnica tarczy nie wystarcza do identyfikacji. Przed montażem sprawdź zgodność piasty, wielowypustu i liczby frezów z wałkiem oraz konkretnym dociskiem.
| Element | Co sprawdzić | Ryzyko pominięcia |
|---|---|---|
| Tarcza I stopnia | Stronę montażu, średnicę, piastę i swobodne przesuwanie po wałku | Trudna zmiana biegów, zgrzyt lub poślizg |
| Tarcza II stopnia | Zgodność z dociskiem i właściwą częścią wałka | Brak pełnego rozłączenia WOM |
| Docisk | Stan powierzchni, łapki, sprężyny i otwory mocujące | Ciężki pedał, nierówna praca, szarpanie |
| Koło zamachowe | Rysy, przegrzanie, płaskość powierzchni | Drgania i szybkie zużycie nowych tarcz |
Powierzchnie cierne odtłuść do sucha. Nie nanosimy smaru na okładziny ani na koło zamachowe. Wielowypust wałka i piasty należy oczyścić, a następnie pokryć bardzo cienkim filmem smaru wysokotemperaturowego. Po przesunięciu tarczy po wałku nadmiar smaru trzeba usunąć. Tarcza powinna przesuwać się płynnie, ale nie może mieć wyraźnego luzu promieniowego.
Montaż sprzęgła C-360 krok po kroku
Przygotowanie powierzchni i centrowanie
Po oczyszczeniu koła zamachowego ustaw pierwszą tarczę zgodnie z oznaczeniem. Następnie włóż trzpień centrujący przez piastę w kierunku łożyska prowadzącego lub otworu, który stabilizuje jego końcówkę. Trzpień powinien wejść bez użycia młotka. Jeśli nie przechodzi, nie powiększaj otworu i nie wyginaj tarczy. Najpierw sprawdź, czy używasz trzpienia przeznaczonego do tego zestawu.
Przy sprzęgle dwustopniowym trzeba zachować kolejność przewidzianą dla konkretnego docisku. W zależności od konstrukcji tarcze mogą być ustalane przez elementy docisku i trzpień. Nie wolno kopiować układu z innej wersji C-360 tylko dlatego, że części wyglądają podobnie. Porównanie starego zespołu, oznaczeń producenta i katalogu jest tu ważniejsze niż ogólna instrukcja.
Po włożeniu trzpienia porusz nim delikatnie i sprawdź, czy nie ma wyraźnego zakleszczenia. To pierwszy punkt kontroli centrowania. Jeżeli tarcza jest przesunięta, docisk może ją ustawić krzywo, a później wałek sprzęgłowy nie przejdzie przez piastę podczas składania ciągnika.
Dokręcanie docisku i kontrola luzu
Docisk przyłóż równomiernie, tak aby nie przygnieść tarczy jednostronnie. Śruby wkręcaj najpierw ręcznie. Jeżeli któraś nie łapie gwintu bez oporu, przerwij pracę i sprawdź ustawienie. Wkręcanie śruby kluczem na siłę może uszkodzić gwint albo ściągnąć docisk pod kątem.
Dokręcaj stopniowo, po kilka obrotów na śrubę, na krzyż. Przy sześciu śrubach można stosować układ naprzemienny, na przykład 1–3–5–2–4–6, ale numerację trzeba ustalić względem rzeczywistego położenia śrub. Nie dokręcaj według wyczucia. Wartość momentu musi pochodzić z instrukcji serwisowej lub dokumentacji konkretnego docisku.
W niektórych opisach spotyka się wartość około 25 Nm dla śrub docisku oraz około 10 Nm dla śrub regulacyjnych. Nie są to jednak uniwersalne dane dla każdego zestawu C-360. Różnica w średnicy śruby, klasie materiału, gwincie i konstrukcji docisku może zmienić wymaganie. Jeżeli dokumentacja konkretnej części podaje inne wartości, obowiązuje dokumentacja producenta. Tolerancję momentu również należy przyjąć wyłącznie wtedy, gdy została tam określona.
Po dokręceniu wyjmij trzpień i ponownie sprawdź przesuw tarczy po wielowypuście. Powinna poruszać się bez zacięć i wracać bez wyczuwalnego klinowania. Obróć ją ręką oraz sprawdź, czy piasta nie dotyka docisku, śrub ani koła zamachowego. W tym momencie łatwo poprawić ustawienie. Po złożeniu połówek taka kontrola wymagałaby ponownego rozpoławiania.
Składanie połówek i końcowa kontrola
Połówki ciągnika ustaw dokładnie w osi. Wysokość i położenie trzeba korygować podnośnikiem lub przyrządem do rozpoławiania, a nie śrubami obudowy. Wałek może wymagać lekkiego obrócenia, aby frezy trafiły w piastę. Nie używaj dużej siły i nie obracaj wałkiem przy pracującym silniku.
Po zsunięciu połówek sprawdź, czy obudowy przylegają równomiernie. Dopiero wtedy można założyć i dokręcić elementy łączące zgodnie z instrukcją ciągnika. Po zamontowaniu mechanizmu sterowania należy skontrolować łapki, łożysko oporowe oraz ruch dźwigni. Każdy element powinien pracować bez bocznego zacinania.
Najkrótsza kolejność montażu wygląda następująco:
- Oczyść i odtłuść koło zamachowe, docisk, wałek oraz wielowypust.
- Porównaj tarcze z dokumentacją i ustal ich właściwą orientację.
- Ustaw tarcze oraz włóż dopasowany trzpień centrujący.
- Załóż docisk, wkręć śruby ręcznie i dokręcaj je stopniowo na krzyż.
- Po dokręceniu sprawdź przesuw tarcz i brak kontaktu piasty z sąsiednimi elementami.
- Zsuń połówki osiowo, bez dociągania ich śrubami, a następnie wykonaj regulację i kontrolę działania.
Najczęstsze błędy przy montażu i sposoby ich usunięcia
Najbardziej kosztowny błąd to zamknięcie ciągnika bez sprawdzenia orientacji tarcz. Objawem może być ciężka praca pedału, brak rozłączenia napędu albo ciągnięcie ciągnika mimo wciśniętego sprzęgła. Jeżeli problem pojawia się od razu po montażu, nie warto liczyć na „ułożenie się” tarczy. Najpierw trzeba wykluczyć błąd montażowy.
| Błąd | Typowy objaw | Działanie |
|---|---|---|
| Odwrócona tarcza | Zgrzyt, brak pełnego rozłączenia, ocieranie | Ponowne rozpołowienie i sprawdzenie oznaczeń oraz odsadzenia piasty |
| Brak centrowania | Połówki nie chcą się zsunąć | Rozsunąć elementy, ustawić tarczę trzpieniem i ponowić próbę |
| Nadmiar smaru | Poślizg lub nierówne załączanie | Oczyścić wielowypust i ocenić, czy smar nie trafił na okładziny |
| Dociąganie połówek śrubami | Uszkodzenie piasty, łożyska lub obudowy | Rozłączyć połówki i znaleźć przyczynę braku osiowości |
| Pominięte łapki lub łożysko | Ciężki pedał, hałas, nierówne rozłączanie | Sprawdzić mechanizm sterowania i stan elementów docisku |
Drugim częstym problemem jest użycie zużytego wałka lub trzpienia jako narzędzia centrującego. Jeżeli ma zadzior na frezach albo wyraźne bicie, może ustawić tarczę nieosiowo. Tarcza będzie wyglądała na wycentrowaną, ale podczas składania pojawi się opór.
Niepokojące są również metaliczne odgłosy po wciśnięciu pedału. Mogą wskazywać na łożysko oporowe, nieprawidłowe ustawienie łapek lub kontakt piasty z dociskiem. Z kolei szarpanie przy ruszaniu nie zawsze oznacza odwróconą tarczę. Przyczyną może być zatłuszczona okładzina, nierówne koło zamachowe, uszkodzony docisk albo niewłaściwa regulacja.
Kontrola po montażu, pierwsze uruchomienie i konserwacja
Po złożeniu ciągnika najpierw ustaw mechanizm pedału zgodnie z instrukcją dla danej wersji. Nie podawaj uniwersalnego luzu „na oko”, ponieważ znaczenie ma konstrukcja dźwigni, zużycie elementów oraz regulacja obu stopni. Pedał powinien mieć wyczuwalny początkowy luz, ale nie może pracować tak, aby łożysko oporowe było stale obciążone.
Przed uruchomieniem silnika sprawdź ręcznie, czy dźwignia i pedał poruszają się płynnie. Następnie uruchom silnik na biegu jałowym. Posłuchaj, czy po wciśnięciu pedału nie pojawia się metaliczne tarcie, terkotanie lub wyraźny wzrost hałasu. Nie wkładaj rąk w pobliże obracających się części.
Test WOM wykonuj bez podłączonej maszyny. Po wciśnięciu odpowiedniego stopnia wałek powinien zatrzymać się bez długiego dobiegania i bez wyraźnego napędzania. Próba z podłączonym wałkiem lub maszyną zwiększa ryzyko i utrudnia ocenę problemu. Jeżeli WOM nadal się obraca mimo prawidłowego wciśnięcia pedału, trzeba ponownie sprawdzić regulację, orientację tarczy i pracę drugiego stopnia.
Pierwszą jazdę wykonaj na płaskim, bezpiecznym odcinku. Zacznij od ruszania na pierwszym biegu, obserwując płynność załączania, reakcję pedału i ewentualne drgania. Dopiero gdy biegi wchodzą bez zgrzytu, a sprzęgło nie ślizga się pod umiarkowanym obciążeniem, można wrócić do normalnej pracy. Nie rozpoczynaj od ciężkiego transportu ani pracy z maszyną wymagającą pełnego obciążenia.
Wielowypust smaruje się oszczędnie i zgodnie z zaleceniami dokumentacji. Częstotliwość kontroli może być powiązana z okresem obsługi, na przykład co 500 motogodzin, ale nie należy traktować tej wartości jako zamiennej dla instrukcji konkretnego ciągnika. Co sezon warto sprawdzić działanie pedału, łapek i WOM, a także posłuchać, czy nie pojawiły się nowe odgłosy.
Przed pierwszą jazdą odhacz w praktyce: ciągnik jest stabilnie podparty, śruby są dokręcone według właściwej dokumentacji, pedał ma prawidłowy luz, biegi wchodzą bez zgrzytu, WOM rozłącza się, a po wciśnięciu sprzęgła nie występuje metaliczne tarcie. Jeśli którykolwiek punkt budzi wątpliwość, zatrzymaj próbę zamiast testować ciągnik pod obciążeniem.
Dobór kompletnego zestawu naprawczego jest zwykle bezpieczniejszy niż przypadkowe łączenie części. Tańszy element może być wystarczający, jeśli ma potwierdzoną zgodność z konkretną wersją sprzęgła i pochodzi z wiarygodnego źródła. Oszczędność traci sens, gdy po montażu trzeba ponownie rozpoławiać ciągnik z powodu niezgodnej piasty, innej liczby frezów lub źle współpracującego docisku.
Jeżeli ciągnik nie daje się bezpiecznie podeprzeć, koło zamachowe wymaga obróbki, obudowa jest uszkodzona albo nie masz pewności co do wersji sprzęgła, przerwij pracę i skorzystaj z pomocy mechanika. W tym zadaniu dokładność i bezpieczne unieruchomienie są ważniejsze niż szybkie zakończenie montażu. Prawidłowe centrowanie, zgodność części i kontrola przed pierwszym uruchomieniem pozwalają uniknąć najdroższego błędu: ponownego rozpoławiania C-360.